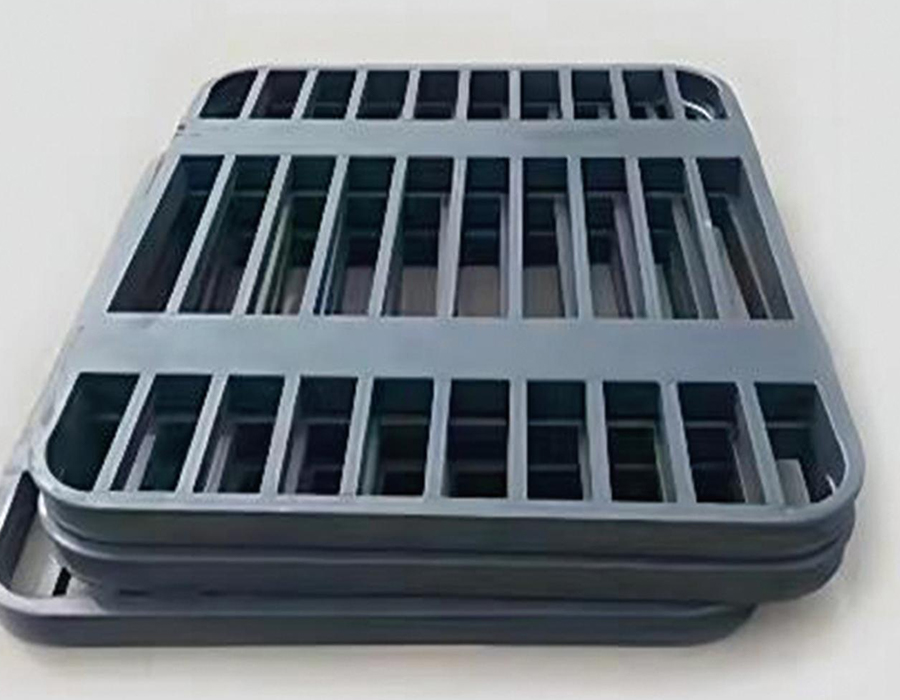
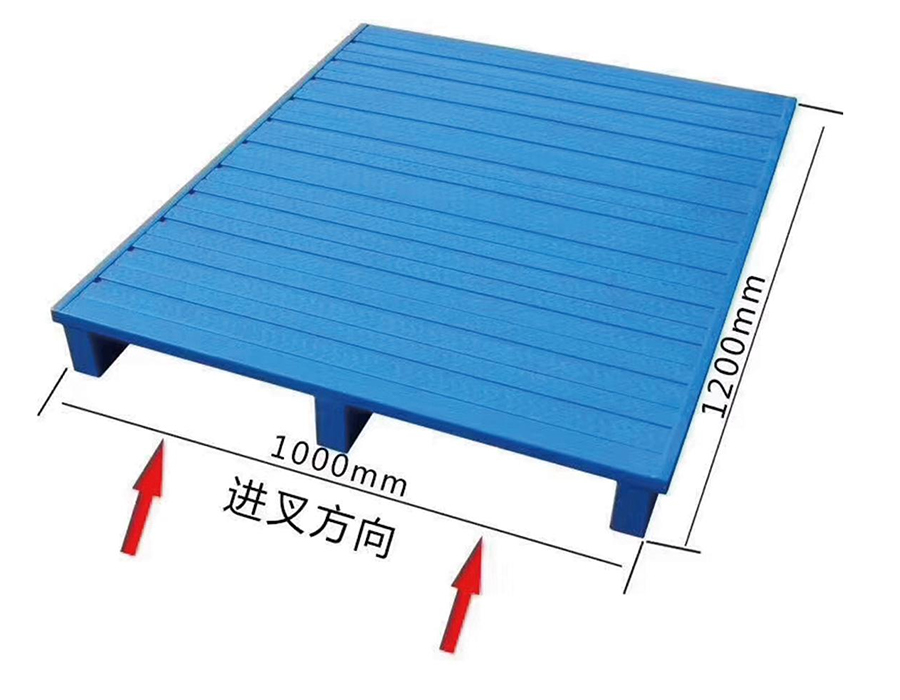
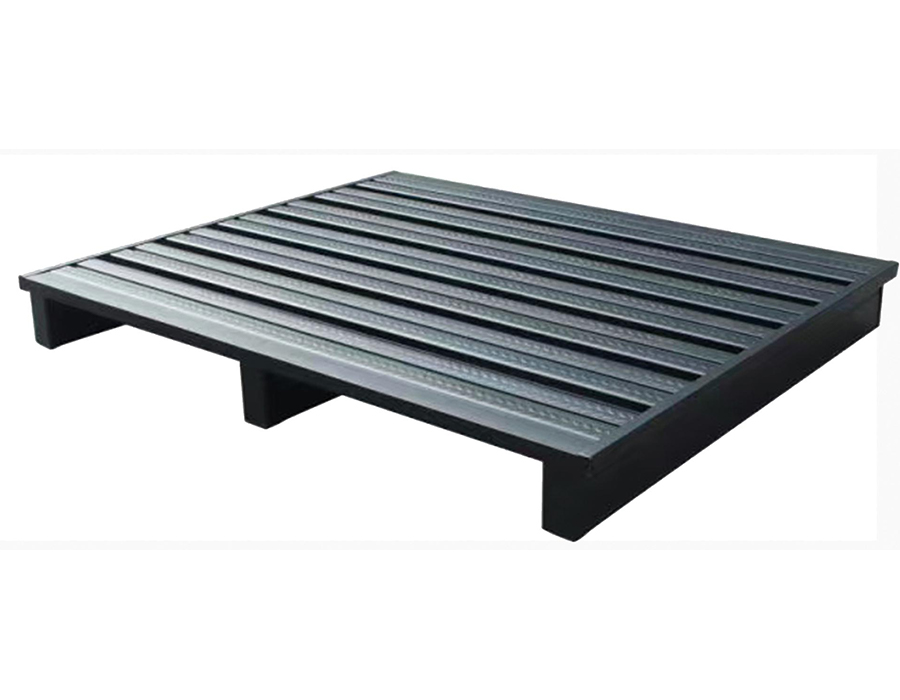
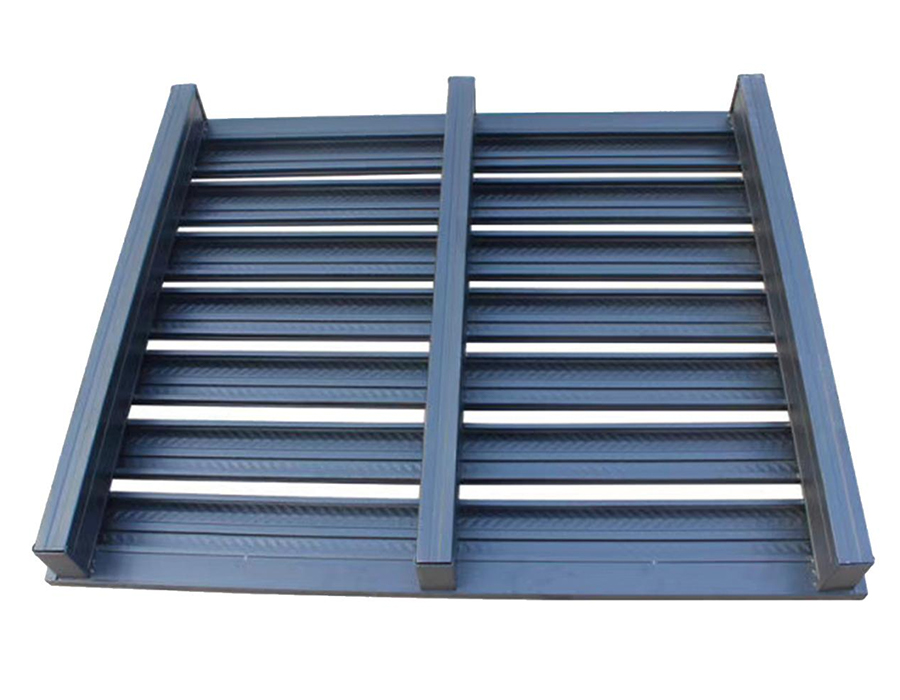
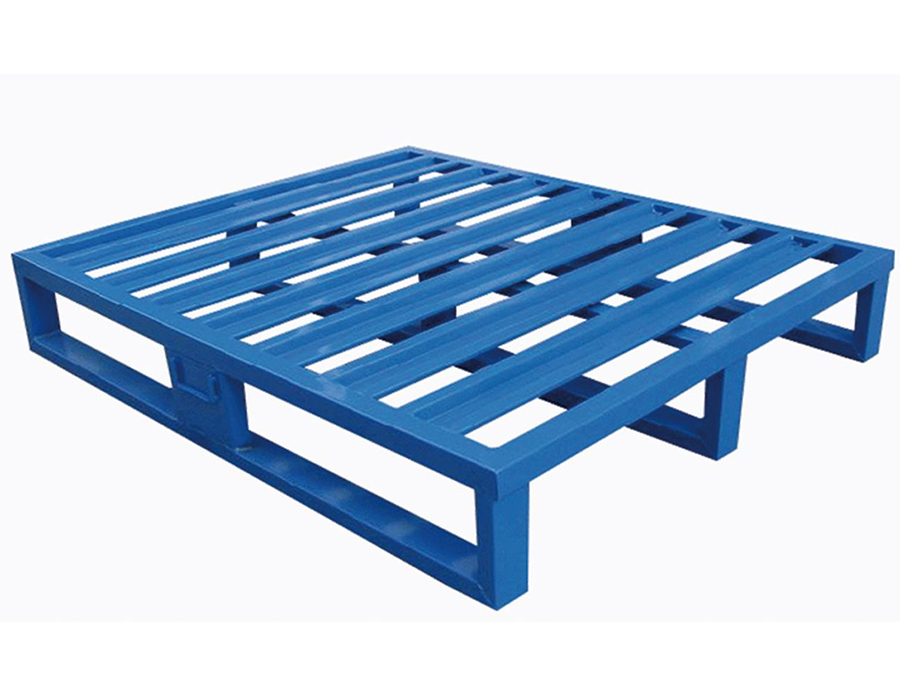
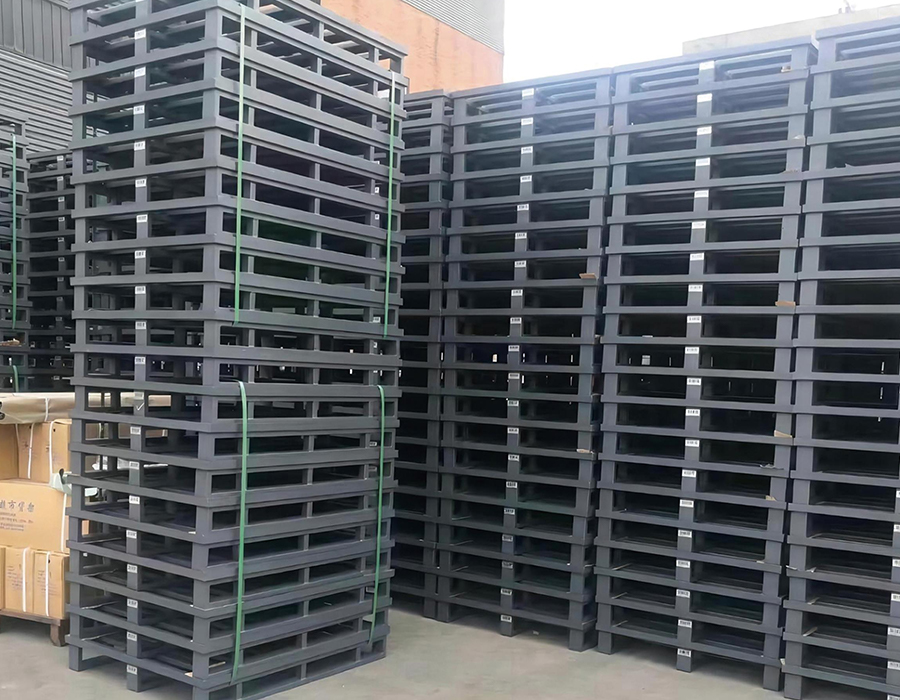
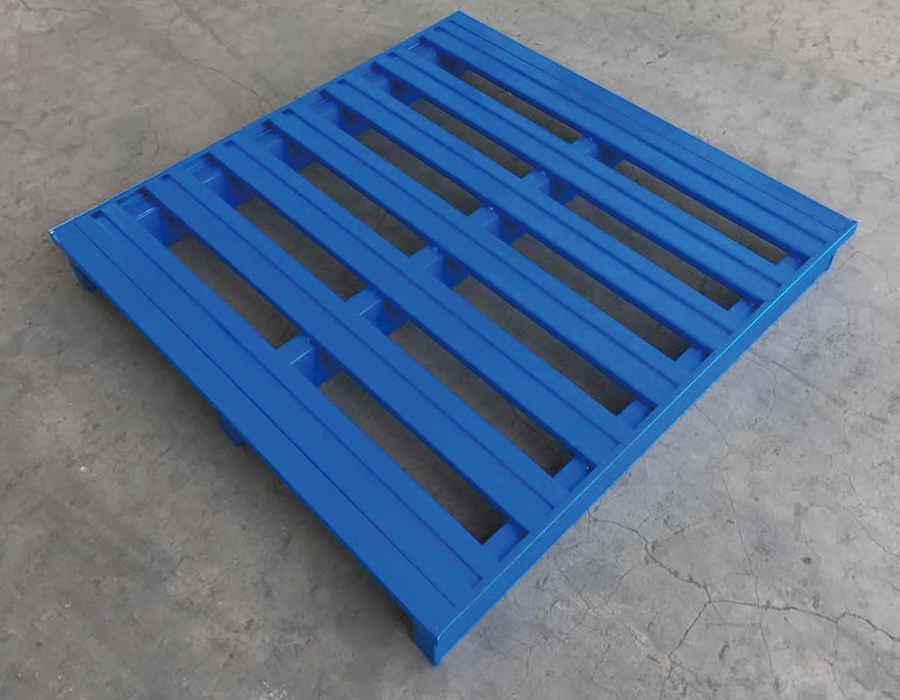
Metalne palete izrađene su od konstrukcijskog čelika ili pocinčanog čeličnog lima, isporučuju statičku nosivost od 5 tona po jedinici, radni vijek tri puta duži od plastičnih paleta i deset puta duži od drvenih alternativa, te značajno niže ukupne troškove vlasništva u uvjetima intenzivnog mehaničkog rukovanja visokom frekvencijom industrijskog skladištenja.
Standardni otisak od 1000 x 1200 x 125 mm potpuno je kompatibilan s glavnim sustavima regala i specifikacijama viličara. Protuklizna površina palube sprječava pomicanje tereta tijekom rukovanja, a dizajn ulaza za viličar podržava četverosmjerni ili dvosmjerni ulaz kako bi se prilagodio širokom rasponu konfiguracija opreme za rukovanje.
Vrhunska krutost čelika i visokokvalitetna završna obrada površine pružaju performanse nosivosti i protuklizna svojstva koja nadmašuju usporedive konkurentske proizvode ekvivalentne kvalitete materijala, uz svestranu kompatibilnost s podnim slaganjem, skladištenjem u regalima i rotacijskim aplikacijama za dug i pouzdan radni vijek.
Naširoko se koristi u teškoj proizvodnji, proizvodnji čelika, montaži automobila i velikim logističkim objektima — poželjan izbor za automatizirana skladišta s visokim regalima i mehanizirane operacije gdje su izdržljivost paleta i stabilnost tereta pri ponovljenom visokofrekventnom rukovanju zahtjevi o kojima se ne može pregovarati.
Zamislite skladište na kraju smjene: palete s gotovom robom čekaju u prihvatnom prostoru, siro...
Pročitajte višeKada viličar ispusti punu paletu na gredu regala, struktura prima više od statičke težine. Zup...
Pročitajte višeAnhui Huijian Intelligent Equipment Co., Ltd. nedavno je pozdravio izaslanstvo predstavnika njema...
Pročitajte višeZašto su police za kalupe ključni alat za rad U svakom proizvodnom okruženju koje se osl...
Pročitajte višeŠto su lake police bez vijaka? Lagane police bez vijaka je vrsta police za pohranu dizaj...
Pročitajte višeČelične palete koje se mogu složiti proizvode se korištenjem jednog od tri primarna konstrukcijska pristupa — utisnuta ploča sa zavarenim cijevastim nogama, potpuno zavareni strukturni okvir s mrežastom ili rešetkastom podlogom i sklop profila u roli s vijčanim ili zavarenim spojevima. Each method produces a different internal load path, which has direct consequences for how point loads from goods, forklift tines, and stacking forces are transferred through the pallet structure.
Utisnute palete za palubu koncentriraju naprezanje na spoju između ravne površine palube i stupova nogu. Under high point loads — such as a machine base or engine block resting on a small footprint — stamped decks can develop stress fractures around the leg-weld zone if the deck steel gauge is insufficient for the application. A minimum 3.0 mm deck gauge with continuous perimeter welding to the leg frame is the practical threshold for medium-to-heavy industrial use. Fully welded structural frame pallets distribute loads more evenly through the frame members themselves, making them more tolerant of eccentric loading. The mesh or grating deck in these designs is primarily a product support surface rather than a structural element, which means selecting the correct mesh opening size matters for small or irregularly shaped goods that might deform into or fall through large openings.
Roll-formed profile assemblies offer the best strength-to-weight ratio when the profile geometry is well engineered — a hat-section or box-section runner achieves high bending stiffness with less steel than an equivalent flat plate. U Huijianu, naš centar za istraživanje i razvoj posebno se fokusira na optimizaciju profila za skladišnu opremu, a ista inženjerska logika primijenjena na naš dizajn nosača polica govori o tome kako pristupamo strukturnoj učinkovitosti u konstrukciji čeličnih paleta.
The stacking mechanism is the feature that most differentiates steel pallet families from one another, and the choice between fixed, removable, and collapsible post systems has significant operational consequences that extend well beyond storage height.
Fiksni kutni stupovi trajno su zavareni na okvir palete i pružaju najveću krutost slaganja. Oni su prikladan izbor kada je visina slaganja konzistentna, roba se uvijek slaže prema istom obrascu utovara, a paletama se rukuje isključivo viličarom — budući da se fiksni stupovi ne mogu ukloniti radi ugniježđenja kada su prazni, stvaraju značajne povratne logističke troškove. A stack of four loaded fixed-post pallets occupies the same floor area as a single pallet; a stack of four empty fixed-post pallets occupies the same floor area as well, but requires considerably more vertical space than an equivalent collapsible or removable-post system returned flat. In a high-volume operation cycling hundreds of empty pallets back through a supply chain, this difference in empty stacking density directly translates to truck utilization rates and transport costs.
Removable posts insert into corner sockets on the pallet deck and are secured by pin locks, friction clips, or bolt collars. Kada se rastavi, paletni okvir i stupovi mogu se slagati ravno, smanjujući praznu visinu hrpe od četiri jedinice s približno 1600–1800 mm na ispod 400 mm — 75–80% smanjenje okomitog skladišnog prostora za prazne komade. The trade-off is joint rigidity: the post-to-socket connection introduces a degree of movement that reduces overall stacking stability, particularly under lateral forces during transport. Određivanjem utičnica za stupove s minimalnom dubinom zahvata od 60 mm i pozitivnim mehanizmom za zaključavanje, a ne samim zadržavanjem trenja, značajno se smanjuje ovaj rizik.
Collapsible steel pallet systems use hinged side frames that fold flat onto the base when empty. Oni nude najbolju gustoću vraćanja praznog papira, ali imaju složenije mehanizme šarki koji su osjetljivi na oštećenja u okruženjima grubog rukovanja. Hinge pin wear is the primary long-term maintenance concern; specificiranje klinova šarki od kaljenog čelika i dizajn za jednostavnu zamjenu na terenu znatno produljuje životni vijek. Za operacije koje zahtijevaju i krutost slaganja opterećenog tereta i učinkovito vraćanje u prazno, sklopivi sustavi s ojačanim sklopovima šarki predstavljaju najbolji inženjerski kompromis.
Ispravna površinska obrada za a metalne palete uvelike ovisi o radnom okruženju — ne samo o unutrašnjosti skladišta, već o cijelom ciklusu kroz koji paleta prolazi, uključujući vanjske prostore za postavljanje, otpremu kontejnera, hladnjaču i bilo kakvu izloženost kemikalijama ili ispiranju. Tretman koji ima odgovarajuće rezultate u suhom distribucijskom centru može biti neuspješan u roku od nekoliko mjeseci u okruženju prerade hrane ili obalne logistike.
| Liječenje | Tipična debljina | Otpornost na raspršivanje soli | Prikladna okruženja | Ključna ograničenja |
| Elektrostatički premaz u prahu | 60–100 µm | 500-800 sati | Unutarnja suhoća/niska vlažnost | Čipovi na udarnim rubovima; loš oporavak od ogrebotina |
| Vruće pocinčavanje | 45–85 µm cinka | 1500-2000 sati | Na otvorenom, hladno skladištenje, pranje | Varijacija tolerancije dimenzija; teža |
| Elektrogalvanizirano brtvilo | 8–15 µm cink brtvilo | 300-500 sati | Umjerena vlažnost u zatvorenom prostoru | Tanji sloj cinka; ograničena prikladnost na otvorenom |
| Epoxy Primer završni premaz | 120–180 µm ukupno | 800-1200 sati | Kemijska izloženost, u blizini hrane | Veći trošak primjene; zahtijeva pripremu za eksploziju |
| Goli čelik (poduljen) | — | <100 sati | Samo za kratkotrajnu upotrebu u zatvorenom prostoru | Brzo rđa; neprikladan za većinu logističkih namjena |
One frequently overlooked factor is edge and weld seam treatment. Odrezani rubovi i zavarene zone prva su mjesta na kojima počinje korozija jer je adhezija premaza najslabija kod oštrih kutova i zona pod utjecajem topline. Specifying a minimum coating thickness at edges — typically requiring at least 60% of the flat-surface thickness to remain after application — and ensuring weld spatter is ground flush before treatment are quality indicators that distinguish durable pallets from those that show rust spots within the first year of operation.
Dimenzije džepova zupaca čeličnih paleta nisu standardizirane u cijeloj industriji, a nepodudarnosti između geometrije džepova paleta i dimenzija zupaca viličara značajan su izvor operativne štete i neučinkovitosti rukovanja. The primary dimensions to specify are the pocket opening width and height, the tine channel length (depth into the pallet), and the clearance between the top of the tine and the underside of the deck surface.
Standard counterbalance forklifts typically use tines 100–125 mm wide and 35–45 mm thick. A tine pocket with a 130 mm internal width and 50 mm internal height provides adequate clearance for entry and exit without excessive lateral play that would allow the pallet to shift during lifting. Međutim, viličari s pomičnim stupom — koji se obično koriste u regalima s uskim prolazima — često imaju širi razmak između zubaca i različite profile zubaca. Kada su čelične palete namijenjene za korištenje u mješovitoj floti opreme za rukovanje, projektiranje džepova prema geometriji zubaca kamiona sa širim dohvatom umjesto geometrije zubaca protuteže sprječava uobičajeni problem zubaca kamiona s dohvatom koji tehnički ulaze u džep, ali dodiruju bočne stijenke džepa pod opterećenjem, naprežući okvir džepa umjesto da podupiru teret na prednjoj strani zubaca.
Palete s četverosmjernim ulazom — gdje džepovi zupaca prolaze u obje osi — uvode strukturnu složenost: križanje džepova smanjuje potporu palube u središnjoj zoni palete, a to je upravo mjesto gdje su momenti savijanja najveći pod ravnomjerno raspoređenim opterećenjima. Dobro konstruirane čelične palete s četverosmjernim ulazom kompenziraju to ojačanim središnjim kralježnicom koja se proteže između sjecišta džepova. Provjera je li ovo pojačanje prisutno brza je provjera na terenu koja razlikuje strukturalno zdrave četverosmjerne palete od onih kod kojih će se paluba ugibati nakon umjerene uporabe.
A commonly misapplied assumption in steel pallet stacking is that the rated dynamic load per pallet applies equally to every unit in a stack. U stvarnosti, donja paleta u bilo kojem naslaganom stupu nosi kumulativna opterećenja od svih jedinica iznad nje — a način na koji se ta opterećenja prenose kroz stupove za slaganje ili okvire dovodi do koncentracije naprezanja u kutnim zonama koje mogu premašiti toleranciju točkastog opterećenja palube čak i kada je ukupna težina unutar ocjene po paleti.
Razmotrite četiri visoke hrpe paleta natovarene do 800 kg. The bottom pallet carries 3,200 kg of superimposed load, transferred entirely through four corner post contact points. Ako je svako kontaktno područje 50 × 50 mm, nominalni nosivi tlak na svakoj kontaktnoj točki je 3.200 kg ÷ 4 kontaktne točke ÷ 0,0025 m² = 3.200 kPa — znatno iznad onoga što većina podnih obloga u skladištima i neke betonske mješavine mogu izdržati bez oštećenja površine, te značajno koncentrirano naprezanje na kutnoj zoni donje palete. This is why stacking load ratings in reputable specifications are stated separately from single-unit load ratings, and why the stacking capacity figure is usually lower per unit than the single-tier load rating.
Kada planirate konfiguracije slaganja, uvijek nabavite opterećenje slaganja koje navodi proizvođač — a ne dinamičko opterećenje po polici — i primijenite faktor sigurnosti od najmanje 1,25× za okruženja u kojima bi slaganje moglo doživjeti manje udarce od prolaznih viličara ili vibracija od obližnjih strojeva. Naš tehnički tim u Huijianu pruža smjernice za konfiguraciju slaganja kao standardni dio procesa specifikacije proizvoda, pomažući klijentima da izbjegnu scenarije prekomjernog slaganja koji bi ugrozili i integritet palete i sigurnost poda.
Čelične palete imaju teoretski radni vijek mnogo puta veći od drvenih alternativa, ali postizanje te dugovječnosti zahtijeva strukturirani protokol inspekcije i održavanja, a ne rad do kvara. Najčešći načini kvarova kod dugotrajnih čeličnih paleta mogu se predvidjeti i otkriti mnogo prije nego što uzrokuju pad tereta ili nezgode pri rukovanju.
Uspostava sustava označavanja ID-a paleta — čak i jednostavnim utisnutim brojem na svakoj jedinici — omogućuje povezivanje evidencije o održavanju s pojedinačnim paletama, što omogućuje ranu identifikaciju jedinica s velikim brojem kvarova i istraživanje je li uzrok greška u proizvodnji, određena stanica za rukovanje ili određena vrsta proizvoda koja se skladišti.
Naš profesionalni tim
Spremni su vas podržati.


 Proizvođači regala za skladištenje